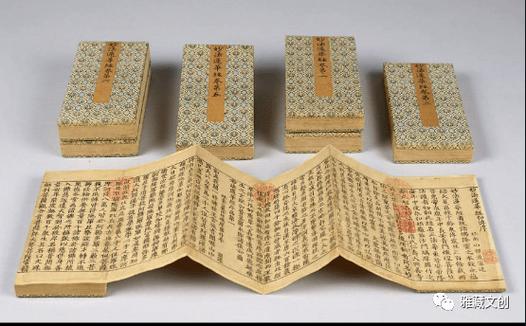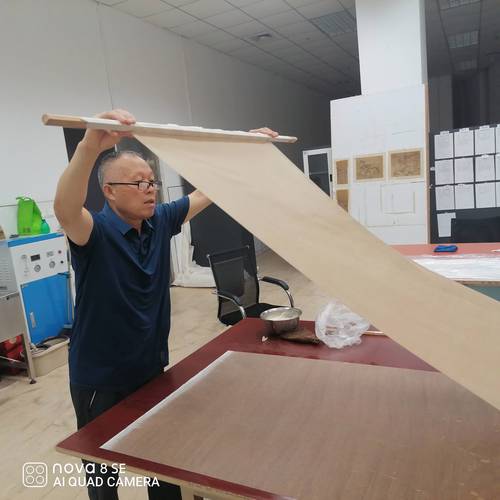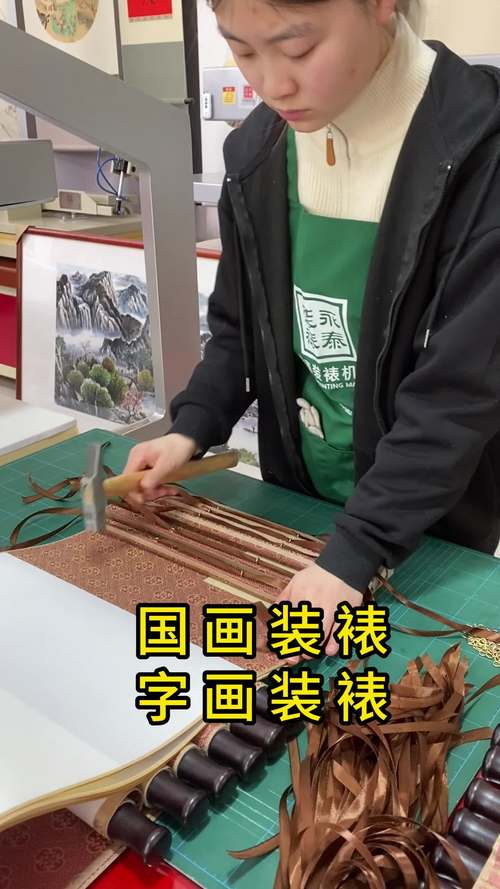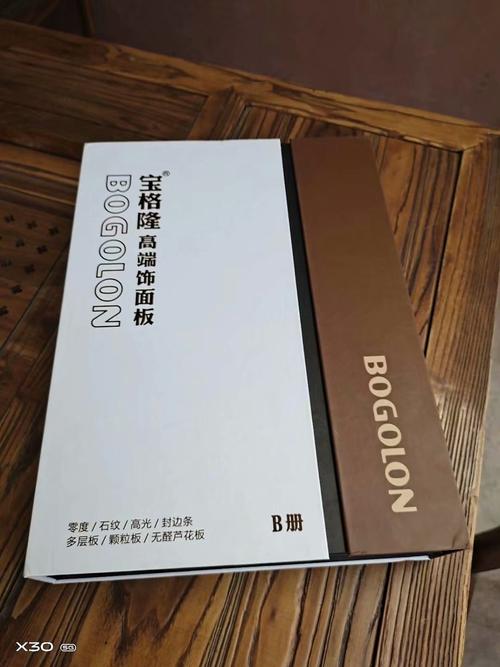
在汽车内饰、家居板材及工业品展示领域,样品册与色卡册的品质直接影响客户对产品的第一印象。其中,糊裱加工作为关键工艺,决定了样品册的平整度、耐用性与视觉档次。本文将围绕板材样品册、汽车脚垫样品册、汽车坐垫色卡册的生产,重点介绍糊裱加工的核心价值与工艺要点。
一、糊裱加工:样品册制造的品质基石
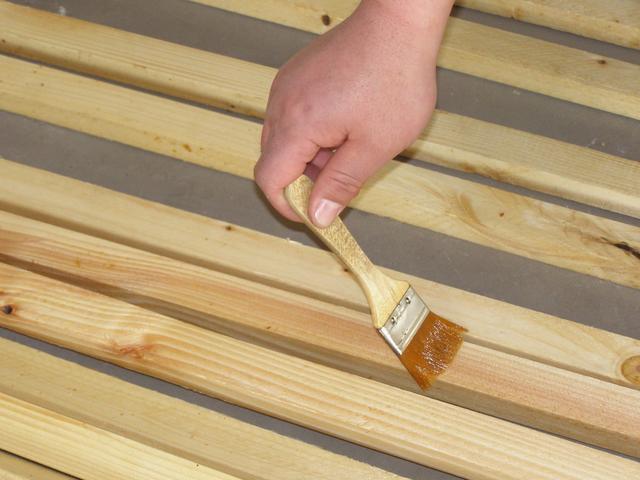
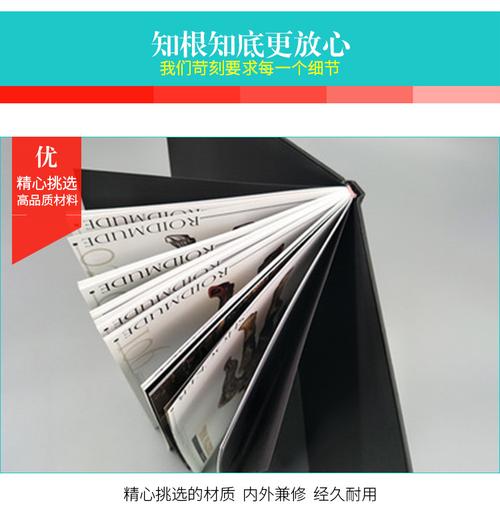
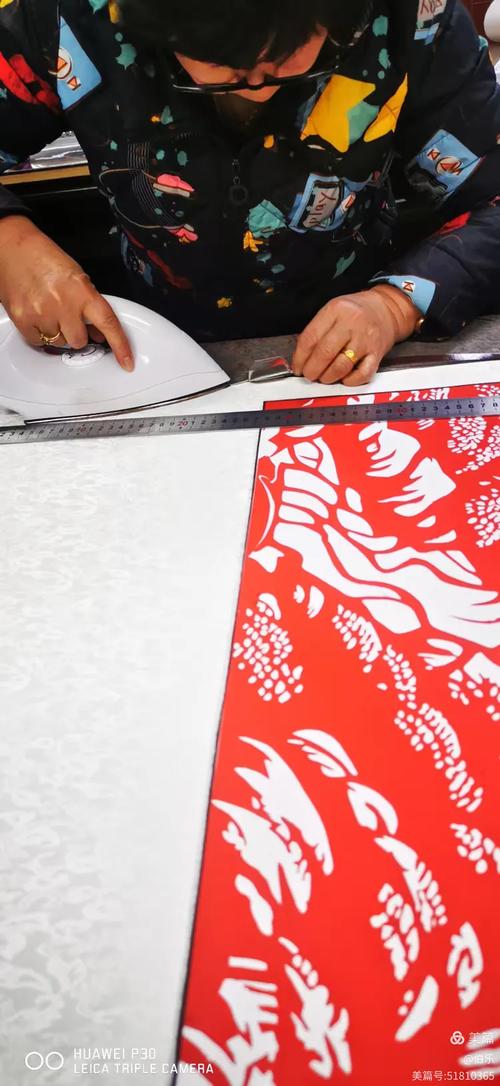
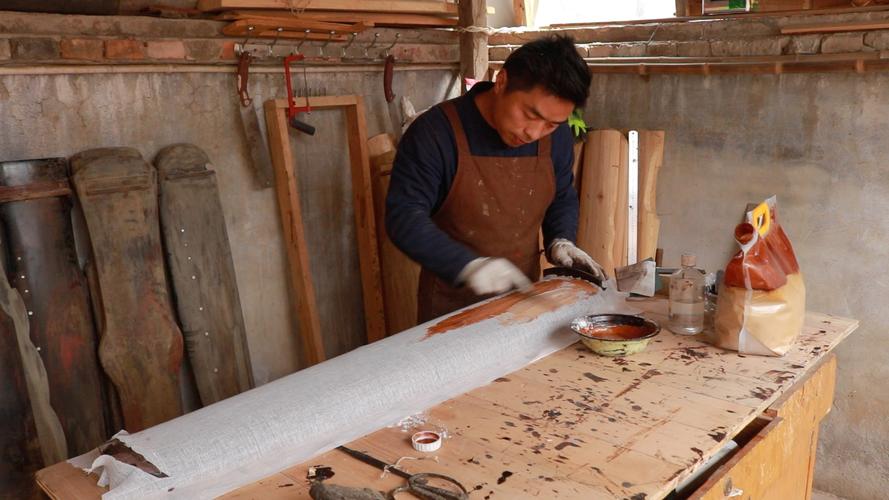
糊裱加工是指将印刷面纸与灰板、密度板或工业纸板等基材,通过胶粘剂进行复合的过程。对于样品册而言,糊裱不仅起到加固作用,还能实现封面封底的硬挺质感。优质的糊裱应做到:
- 平整无气泡:胶层均匀,避免因涂胶不均产生鼓包;
- 边角服帖:包边紧密,无开胶、起翘;
- 耐候性强:在高温高湿环境下不易脱层,适应汽车内饰件的展示需求。
二、三类样品册的糊裱加工要点
1. 板材样品册
板材色卡通常涵盖木纹、石纹、纯色等多种饰面。糊裱时需选用中性或弱酸性胶粘剂,防止腐蚀饰面。针对较重的样板,应增加灰板厚度以提升支撑力。裱糊后需压平定型,确保册页开启顺滑。
2. 汽车脚垫样品册
脚垫材质多样(如PVC、TPE、XPE、丝圈等),表面常带有凹凸纹理。糊裱加工需注意:
- 先对样板边缘进行倒角或包边处理,防止刮手;
- 采用柔性胶膜,适应材料轻微形变;
- 册页可设计为可抽换结构,方便销售时更新色卡。
3. 汽车坐垫色卡册
坐垫色卡强调面料触感与颜色还原度。糊裱压力需控制适中,避免压平面料绒毛。对于带有海绵复合层的坐垫样块,可在糊裱前先进行局部加固,防止册页过厚导致装订困难。
三、糊裱加工的生产流程与质量控制
标准糊裱加工流程包括:裁切基材→涂胶→裱贴→压平→干燥→分切→包边/装订。每道工序均需质控:
- 裁切精度:误差控制在±0.2mm内;
- 胶量控制:根据材质选择滚涂或喷涂,胶层厚度0.08-0.15mm;
- 压平参数:压力0.2-0.5MPa,时间30-60分钟;
- 干燥环境:温度20-25℃,湿度50%-60%,避免暴晒或强风直吹。
四、如何选择糊裱加工合作伙伴
汽车脚垫与坐垫色卡册往往批量小、品种多,且对交期要求严格。建议从以下几方面评估加工商:
- 打样能力:能否在3-5天内提供糊裱样册;
- 材料库存:是否常备灰板、荷兰板、进口胶膜等原材料;
- 后道设备:是否有高速裱糊机、自动包边机与压平线;
- 环保标准:胶粘剂需符合RoHS、REACH及汽车内饰VOC限值要求。
五、
无论是板材色卡向客户传递纹理质感,还是汽车脚垫与坐垫样品册展示配色方案,糊裱加工都是将“样品”变为“精品”的核心环节。一套平整服帖、经久耐用的样品册,能显著提升品牌专业度与成交转化。选择专业的糊裱加工厂,并明确材质、尺寸与工艺要求,即可获得高性价比的汽车内饰样品册定制方案。